La puissance opérationnelle nécessite un contrôle
Les systèmes ERP traditionnels ont été conçus pour organiser l'entreprise. Les entreprises manufacturières ont besoin d'un système qui pilote leurs opérations de production. C'est là que réside la différence. La finance a besoin de structure, de gestion des achats, de facturation et de reporting. La production, quant à elle, exige une exécution rigoureuse, un suivi en temps réel des stocks, un pesage guidé, des contrôles qualité, la traçabilité, la gestion des étiquettes et un historique des lots mis à jour automatiquement pendant la production. Les PME industrielles optent de plus en plus pour la version 5, puis y intègrent des outils financiers plus légers comme Odoo, Xero ou QuickBooks, car c'est sur le terrain que se gagnent ou se perdent les marges. Si le système de gestion des lots est défaillant, le reste du système ne sera qu'une simple paperasserie.
C’est pourquoi la version 5 se distingue. Elle ne part pas de la comptabilité pour ensuite décliner ses pratiques jusqu’à la production. Elle commence par l’exécution. Elle utilise une exécution de la production rigoureusement contrôlée , une application stricte des procédures au niveau de l’exécution , un contrôle qualité en temps réel grâce à des systèmes de gestion de la qualité électroniques et des enregistrements numériques tels que le système d’enregistrement électronique des lots . Le résultat est direct, mais crucial sur le plan commercial : moins de papier, moins d’interventions manuelles, moins de substitutions non signalées, une revue plus rapide, des mises en production plus fluides, une estimation des coûts plus fiable et moins de personnel perdu à corriger des problèmes qui auraient dû être bloqués dès l’utilisation.
L'ERP enregistre ce que l'entreprise pense avoir vécu. V5 contrôle ce qui est autorisé sur le terrain et le prouve.
1) ERP : Bon pour la finance, mauvais pour l’atelier
C'est une leçon que beaucoup de fabricants apprennent à leurs dépens. Un ERP est utile pour la comptabilité, les comptes fournisseurs, la structure des achats, les commandes clients et les rapports. En revanche, il n'est généralement pas adapté au contrôle du pesage, de la consommation des lots, des contrôles en cours de production, de la séquence des lignes, de l'émission des étiquettes ou du statut de livraison. Lorsque l'ERP est trop intégré à la production, les opérations finissent par dépendre de documents papier, de tableurs, de listes parallèles, de tableaux blancs et du savoir-faire informel pour pallier les lacunes. Ce n'est pas de la fabrication numérique, mais une compensation manuelle pour un niveau de contrôle inadapté.
Ce que les ERP omettent généralement dans la fabrication en continu
- Contrôle au point d'utilisation : Il peut savoir ce qui doit être consommé, mais il ne régit généralement pas ce qui est physiquement scanné, pesé ou mis en place au moment précis de l'utilisation.
- Discipline d'exécution : Il enregistre les transactions a posteriori ; il bloque rarement l'erreur sur le moment.
- Vitesse de révision : Le lot n'est souvent « enregistré » qu'après que les opérateurs, les superviseurs et le service d'assurance qualité aient déjà passé des heures à le nettoyer.
- Contexte de l'exception : Elle peut révéler une variation. Elle ne peut généralement pas expliquer la séquence exacte des événements qui l'ont engendrée.
Pour les entreprises manufacturières en pleine croissance, cela devient vite onéreux. Le bureau croit avoir une vision globale, tandis que le terrain est encore en pleine phase d'improvisation. C'est précisément pourquoi V5 devient de plus en plus la couche de contrôle et l'ERP le destinataire en aval des données fiables, et non l'inverse.
2) MES : Exécution avec des dents
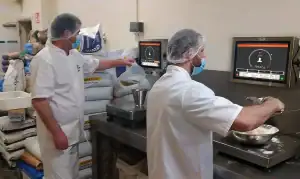
La plupart des gaspillages, des retards et des erreurs humaines évitables surviennent lors de l'exécution. Lot incorrect. Quantité incorrecte. Séquence incorrecte. Étiquette erronée. Statut incorrect. Mauvais timing. La version 5 remédie à cela en rendant l'exécution de la production obligatoire et non plus facultative. Elle utilise la validation par code-barres, des flux de travail guidés, une gestion rigoureuse du pesage, une séquence imposée et une gestion des exceptions en temps réel afin que les opérateurs ne puissent plus se contenter de « foncer tête baissée et de corriger plus tard ». C'est ce qui fait la différence entre documenter un travail mal fait et l'arrêter.
Qu'est-ce que la couche MES de V5 change réellement ?
- Contrôle du pesage et du dosage : Contrôle des composants de pesage et de distribution élimine les conjectures et bloque les ajouts hors tolérance avant qu'ils ne deviennent des pièces gratuites, des rebuts ou des écarts.
- Application des mesures : Les vérifications critiques s'effectuent dans l'ordre, et non pas quand quelqu'un s'en souvient.
- Capture d'exception : Flux de travail de gestion des exceptions rendre les problèmes visibles tant que le lot est encore récupérable.
- Création automatique des enregistrements : Le enregistrement électronique des lots Elle se développe au fur et à mesure que le travail avance, de sorte que la révision devient vérification et non reconstruction.
C’est pourquoi V5 paraît bien plus rapide que les processus papier ou ceux gérés par un ERP. L’ancien modèle engendre des délais administratifs après chaque événement important. V5 réduit ces délais en intégrant l’événement lui-même dans l’enregistrement. Ce n’est pas seulement un gain d’efficacité opérationnelle, c’est aussi un avantage commercial, car les responsables et les équipes qualité ne perdent plus de temps à rechercher des informations qui auraient déjà dû être connues.
3) WMS : La vérité matérielle avant la vérité financière
Un lot ne peut être correct si les matières premières sont erronées. Cela paraît évident, mais c'est précisément là que de nombreuses usines perdent le contrôle. L'inventaire peut sembler disponible dans le système alors que le stock réel en entrepôt est périmé, mis en quarantaine, mal préparé ou mal placé. La gestion rigoureuse des stocks de la version 5 est essentielle car elle relie la réalité physique à la réalité opérationnelle. L'état des matières premières est visible là où il est important, et non dissimulé dans un historique de transactions décousu.
Quel meilleur contrôle d'entrepôt permet
- Utilisation de stocks défectueux : Quarantaine matérielle Ce n'est pas une simple note dans le système. Cela devient un état de fonctionnement strict.
- Mise en scène du mauvais lot : La sélection et le déplacement guidés par code-barres réduisent les substitutions silencieuses.
- Statut d'expédition incorrect : Statut de mise en attente/libération des produits finis reste lié à l'exécution réelle en entrepôt.
- Lacunes en matière de traçabilité : Un meilleur contrôle des mouvements permet d'être plus fort traçabilité globale des lots et une enquête en aval plus approfondie.
C'est l'une des principales raisons pour lesquelles les petits fabricants optent pour la version V5 et une solution financière allégée. Ils n'ont pas besoin que le système comptable gère l'entrepôt ; ils ont besoin que l'entrepôt fournisse au système comptable les données réelles.
4) SMQ : Qualité intégrée dès la production, et non ajoutée après coup
Un contrôle qualité différé est plus lent, plus coûteux et bien plus dépendant de la mémoire humaine. La version 5 change la donne en intégrant la qualité dès l'exécution. Cela se traduit par des étapes contrôlées, des vérifications planifiées, des validations en temps réel, la gestion des non-conformités et des preuves numériques générées instantanément grâce au système de gestion de la qualité électronique (eQMS ). Lorsque la qualité est intégrée au processus de production, l'usine génère moins de problèmes évitables. En revanche, lorsqu'elle est dissociée de la production, l'usine produit des problèmes plus rapidement que l'assurance qualité ne peut les identifier.
Quand un système de gestion de la qualité intégré modifie les aspects économiques
- Moins de surprises de dernière minute : Les problèmes sont détectés pendant l'exécution et non lors de la relecture finale.
- Enquêtes plus propres : Gestion des non-conformités Cela commence par un meilleur contexte, car l'événement est capturé au moment où il se produit.
- Moins de retouches et de reconditionnement : Une exécution et un contrôle qualité plus rigoureux réduisent traçabilité du retravail et du reconditionnement et les événements en premier lieu.
- Libération plus rapide : L'examen par lots est plus court car les preuves sont déjà disponibles.
Pour les produits pharmaceutiques, les dispositifs médicaux et les biens de consommation réglementés, il s'agit d'un avantage en matière de conformité. Pour l'agroalimentaire, les produits frais, les mélanges secs, les plastiques et les produits agrochimiques, c'est également un avantage en termes de rapidité et de réduction des déchets. Différents secteurs, même constat : si la qualité est dissociée de l'exécution, elle devient un goulot d'étranglement. Si la qualité est intégrée dès la conception, elle devient un système de contrôle.
5) COGS : Pourquoi la fabrication par lots variables bouleverse la pensée en matière de coûts standard
C’est là que la version V5 devient incontournable sur le plan commercial. Dans la production en continu, les coûts ne sont pas fixes. Un lot peut coûter plus cher qu’un autre. Une production peut consommer plus que prévu. Un poste de travail peut générer plus de pertes. Un mode de conditionnement peut engendrer davantage de pertes. Une formule peut varier suffisamment pour impacter la rentabilité de l’ensemble du lot. Si les coûts sont lissés grâce à des hypothèses standardisées et corrigés a posteriori, la direction n’a pas une vision réaliste de la situation.
Pourquoi la version V5 donne une image des coûts plus crédible
- Consommation réelle du lot : Le système sait ce qui a réellement été utilisé, et non ce que la nomenclature prévoyait.
- Visibilité du rendement : Variation de rendement Elle devient visible tant qu'elle a encore de l'importance, et non après la clôture de la période.
- Perte susceptible d'être examinée : Analyse du rendement du lot permet d'analyser les pertes par étape, ligne ou décalage plutôt que de les réduire à un simple chiffre vague.
- Moins de drainage de marge caché : Une meilleure exécution et moins d'erreurs réduisent directement le Coût de mauvaise qualité.
Voilà le véritable argument contre l'utilisation d'un ERP comme système central de production. Un système axé sur la finance peut synthétiser les coûts. V5 peut contribuer à dresser un tableau des coûts reflétant fidèlement la réalité du terrain.
6) Pourquoi Odoo, Xero et QuickBooks sont pertinents autour de la version 5
Les petites et moyennes entreprises manufacturières ont rarement besoin d'un système ERP complexe pour gérer leurs achats, leurs comptes fournisseurs, leur facturation et leurs rapports. Elles recherchent des outils financiers abordables, intuitifs et rapides à déployer. C'est là qu'Odoo, Xero et QuickBooks trouvent souvent leur place. L'erreur serait de leur confier la gestion de lots de données ; ils ne sont pas conçus pour cela.
Pourquoi le modèle à pile divisée fonctionne
- V5 gère l'exécution : Fabrication, entrepôt, qualité, traçabilité, contrôle, libération et surveillance en production.
- Le secteur financier reste allégé : Odoo, Xero ou QuickBooks peuvent rester concentrés sur ce qu'ils font bien.
- Moins de difficultés de mise en œuvre : Les fabricants évitent de contraindre un système financier à se faire passer pour un système opérationnel en atelier.
- Meilleure circulation de la vérité : Le secteur financier bénéficie de données plus propres et plus structurées car le niveau de données plancher est déjà maîtrisé.
C’est pourquoi ce modèle se retrouve fréquemment dans les opérations réelles. Il n’est pas opposé aux progiciels de gestion intégrée (PGI), mais plutôt à l’idée reçue selon laquelle un PGI suffirait à lui seul dans un environnement de production variable, réglementé et soumis à des contraintes de temps.
7) Instantanés depuis le sol
Alimentation et boulangerie : rendement, distribution gratuite et risques liés à l'étiquetage
Problème : Trop de pesage manuel, trop d’appréciation en bord de ligne et trop d’erreurs d’étiquetage ou de statut découvertes a posteriori. Solution V5 : Exécution guidée, contrôle des composants, alertes qualité en temps réel et statut de libération des produits finis plus précis. Résultat : Meilleure maîtrise des rendements, moins de retouches, revue plus rapide et production plus homogène dans les secteurs de l’agroalimentaire et de la boulangerie.
Conditionnement des produits frais : rapidité sans perte de traçabilité
Problème : Les lignes de conditionnement à grande vitesse génèrent rapidement des erreurs si le suivi de l’état, des étiquettes et des contrôles de sortie est insuffisant. Solution V5 : Meilleure visibilité de l’entrepôt, contrôles d’exécution et traçabilité renforcée. Résultat : Moins de retouches, moins d’erreurs de sortie et un historique plus clair du conditionnement des produits.
Industrie pharmaceutique et dispositifs médicaux : la dette documentaire reste un gaspillage
Problème : Des contrôles manqués, des revues trop lentes et des dossiers incomplets entraînent des blocages, des retards et des enquêtes coûteuses. Solution V5 : Séquence imposée, preuves numériques des lots, qualité intégrée et gestion des non-conformités optimisée. Résultat : Revue plus rapide, moins d’écarts évitables et contrôle renforcé dans la fabrication de produits pharmaceutiques et de dispositifs médicaux.
Biens de consommation, plastiques et produits agrochimiques : mauvais matériaux, mauvais moment, mauvais coût
Problème : Les erreurs de préparation, les substitutions, le manque de visibilité sur la qualité et les distorsions de coûts transforment les variations de production courantes en pertes de marge. Solution V5 : Contrôle de l’état des matériaux, application des procédures, revue numérique et visibilité des coûts améliorée. Résultat : Production plus propre et réduction des pertes évitables dans la fabrication de produits de consommation , de plastiques et de résines , et de produits agrochimiques.
8) Les KPI qui évoluent réellement
- Heure de révision par lots : Les dossiers électroniques réduisent le délai entre l'achèvement et le contrôle qualité.
- Performance réussie du premier coup : L'exécution forcée réduit les reprises évitables.
- Contrôle du rendement : Un meilleur contrôle des composants et une vérification en direct améliorent la cohérence des lots.
- Vérité sur l'inventaire : L'état des entrepôts est plus propre, ce qui permet de mettre fin aux conflits entre la planification et l'exécution.
- Vitesse de libération : Les lots sont plus faciles à approuver car l'enregistrement est déjà constitué.
- Confiance en la traçabilité : plus efficacement traçabilité des lots et chaîne de traçabilité Réduire la panique lorsqu'une enquête est nécessaire.
- Clarté des marges : Moins de gaspillage caché, un meilleur contrôle des rendements et des données de coûts plus crédibles révèlent où va réellement l'argent.
9) Comment démarrer sans créer un autre projet informatique géant
- Commencez par là où le sol fait le plus mal : peser/distribuer, état des matériaux, revue des lots ou véracité des expéditions.
- Transformer les problèmes récurrents en étapes obligatoires : Ne vous contentez pas de mesurer l'exception, bloquez-la.
- Démontrer le modèle sur une famille de procédés : Une ligne, un groupe de produits, un site, un mois de preuves concrètes.
- Connectez les financements une fois le contrôle stabilisé : Que la couche comptable reçoive des données fiables au lieu d'essayer de les générer.
- Développez ce qui fonctionne : Une fois que l'équipe constate que la voie contrôlée est plus rapide, l'adoption cesse d'être le principal problème.
Voilà pourquoi la version 5 a tendance à s'imposer. Ce n'est pas un simple effet de mode. Elle est plus rapide que le papier, plus rigoureuse que les tableurs et plus utile sur le terrain que de tenter de forcer un ERP à accomplir une tâche pour laquelle il n'a jamais été conçu.
Conclusion
Les entreprises manufacturières privilégient V5 à un ERP car l'atelier n'est pas un service comptable. C'est un environnement de contrôle. Il exige une rigueur d'exécution, des données fiables sur les matières premières, une qualité intégrée, une gestion des exceptions en temps réel, une traçabilité fiable et des enregistrements automatisés. L'ERP reste important, mais il ne doit pas gérer la variabilité des lots, les fluctuations de rendement et les décisions urgentes liées aux lots. C'est le rôle de V5.
En clair : si la vérité prend naissance en production, le contrôle doit également y prendre naissance. C’est pourquoi de plus en plus de fabricants placent la V5 au cœur de leurs systèmes et laissent l’ERP suivre.
Découvrez comment cela se traduit dans votre secteur : Agroalimentaire · Boulangerie · Conditionnement de produits frais · Industrie pharmaceutique · Biens de consommation · Plastiques et résines · Agrochimie · Dispositifs médicaux