अपशिष्ट-नियंत्रित उत्पादन, V5 द्वारा संचालित
अपव्यय कोई मामूली त्रुटि नहीं है—यह प्रक्रिया की विफलता है। यह अधिक वजन, एक्सपायर्ड या गलत तरीके से चुनी गई सामग्री, विनिर्देशों से हटकर बैच, लेबलिंग की गलतियाँ, रीपैकिंग और रिकॉल के जोखिम के रूप में सामने आता है। V5 इन कमियों को तेजी से दूर करता है। निष्पादन अनुशासन, इन-लाइन गुणवत्ता, सामग्री प्रबंधन और योजना समन्वय को एकीकृत करके, V5 "हम इसे बाद में ठीक कर लेंगे" को "यह चूक नहीं सकती" में बदल देता है। आगे हम विस्तार से बताएंगे कि कैसे प्रत्येक नियंत्रण स्तर अपव्यय को शुरू होने से पहले ही कम करता है—और खाद्य, फार्मा, उपभोक्ता वस्तुएं, प्लास्टिक/रेजिन, उत्पाद पैकेजिंग, कृषि रसायन और चिकित्सा उपकरण जैसे विभिन्न उद्योगों में वास्तविक परिस्थितियों में इसका क्या प्रभाव दिखता है।
यदि इसे लागू नहीं किया जाता है, तो इसे नियंत्रित नहीं किया जा सकता है। V5 सही तरीके को एकमात्र तरीका बनाता है—और फिर इसे साबित भी करता है।
1) एमईएस: दांतों से निष्पादन
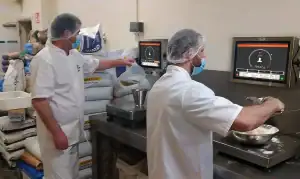
अधिकांश अपव्यय क्रियान्वयन में ही उत्पन्न होता है: गलत लॉट, गलत वजन, गलत चरण, गलत क्रम। V5 की विनिर्माण क्रियान्वयन परत बारकोड सत्यापन, स्केल लक्ष्य और सहनशीलता, अनिवार्य अनुक्रमण और संपूर्ण इलेक्ट्रॉनिक बैच इतिहास के साथ इन त्रुटियों को पूरी तरह से नियंत्रित करती है। ऑपरेटर तब तक आगे नहीं बढ़ सकते जब तक कि चरण विनिर्देशों के अनुरूप न हो; पर्यवेक्षक शिफ्ट समाप्त होने पर नहीं, बल्कि वास्तविक समय में ही त्रुटियों को देख सकते हैं। खाद्य प्रसंस्करण और बेकरी में उच्च-मिश्रण बैच संचालन के लिए , "दस्तावेज़ीकरण" से "लागू करने" की ओर यह एक बदलाव ही दोहराने योग्य उपज और बार-बार होने वाले पुनर्कार्य के बीच का अंतर है।
ग्राम (और डॉलर) का रिसाव कहाँ होता है—और V5 इसे कैसे रोकता है
- अधिक या कम मात्रा में खुराक लेना: V5 डिवाइस पर निर्धारित सीमा से बाहर के वजन को ब्लॉक कर देता है। "लगभग ठीक" होने की कोई गुंजाइश नहीं है जिससे गलती हो जाए या फिर से काम करना पड़े।
- अनिवार्य चरणों को छोड़ दिया गया: अनुक्रम नियंत्रण के तहत बैच को आगे बढ़ाने से पहले पैमाने की जांच, एलर्जी कारकों का सत्यापन, सफाई और अनुमोदन करना अनिवार्य है।
- गलत या समाप्त हो चुके लॉट: उपयोग के स्थान पर बारकोड सत्यापन से अनुमान लगाने और गुपचुप तरीके से कोड बदलने की संभावना समाप्त हो जाती है।
- कागजी विलंब: ई-रिकॉर्ड्स आपके काम करते समय अपने आप बन जाते हैं; पर्यवेक्षक लाइव ही सुधार करते हैं, कल सुबह नहीं।
प्लास्टिक और रेजिन के क्षेत्र में , एमईएस नियंत्रण फॉर्मूला अनुपात और एसडीएस-जागरूक हैंडलिंग को लागू करके स्क्रैप को कम करता है; चिकित्सा उपकरणों के क्षेत्र में, लागू किए गए कदम 21 सीएफआर भाग 820 / आईएसओ 13485 नियंत्रणों की रक्षा करते हुए महंगी अनियमितताओं को रोकते हैं। अलग-अलग क्षेत्र, एक ही मूल कारण—और एक ही समाधान: खराब काम को बर्बाद होने से पहले ही रोकें ।
2) QMS: उत्पादन प्रक्रिया में ही गुणवत्ता का समावेश
उत्पादन प्रक्रिया पूरी होने के बाद गुणवत्ता बनाए रखना महंगा पड़ता है। V5 इसे प्रक्रिया के भीतर ही कर देता है। प्रक्रिया के दौरान जांच, नमूना योजनाएं, विचलन का पता लगाना और CAPA रूटिंग वर्कफ़्लो के भीतर ही चलती हैं, न कि किसी क्लिपबोर्ड पर। फार्मास्युटिकल विनिर्माण में , इसका मतलब है अपवाद के आधार पर वजन करना, नियंत्रित दस्तावेज़ और ट्रेस करने योग्य ई-रिकॉर्ड; विनियमित उपभोक्ता वस्तुओं में , इसका मतलब है लेबल/दावा नियंत्रण और वास्तविक ऑडिट ट्रेल। दोनों ही मामलों में, QMS केवल एक ऑडिट प्रक्रिया नहीं है—यह एक सक्रिय नियंत्रण प्रणाली है जो स्क्रैप और रीवर्क को बनने से रोकती है।
अपशिष्ट-नाशक QMS तब परिणाम देता है जब इसे वास्तव में एकीकृत किया जाता है।
- प्रशिक्षण द्वार: यदि कोई ऑपरेटर उस चरण के लिए योग्य नहीं है, तो वह उसे संचालित नहीं कर सकता। "हम निगरानी करेंगे" कहकर काम खराब नहीं किया जा सकता।
- निर्धारित समय पर स्पेसिफिकेशन की जांच: सैंपल प्रॉम्प्ट और लिमिट्स, बैच प्रॉब्लम बनने से पहले ही होल्ड ट्रिगर कर देते हैं।
- दस्तावेज़ नियंत्रण: केवल नवीनतम मानक परिचालन प्रक्रियाएं (एसओपी) और लेबल ही उपलब्ध हैं; अप्रचलित निर्देशों का उपयोग नहीं किया जा सकता।
- क्लोज्ड-लूप सीएपीए: गलतियों के आधार पर सुधारात्मक कार्रवाई की जाती है, न कि किस्सों के आधार पर—जिससे ऐसी गलतियों को दोहराने से रोका जा सके।
बेकरी और कन्फेक्शनरी उत्पादन के लिए, QMS और MES लॉक वजन की सटीकता, प्रूफिंग लक्ष्यों और तैयार उत्पादों के वजन को नियंत्रित करते हैं, जिससे बर्बादी और दोबारा बेकिंग की ज़रूरत में भारी कमी आती है। फार्मा और मेडिकल उपकरणों के लिए, अंतर्निहित गैर-अनुरूपता नियंत्रण का मतलब है कम अस्वीकृतियाँ, तेज़ रिलीज़ और जोखिम-प्रेरित स्क्रैप में कमी।
3) डब्ल्यूएमएस: सामग्री शासन (जहां से अक्सर बर्बादी शुरू होती है)
अपशिष्ट को नष्ट करने का सबसे सस्ता तरीका गोदाम का दरवाज़ा है। V5 का वेयरहाउस मैनेजमेंट लेयर FEFO/FIFO, लॉट/एक्सपायरी वैलिडेशन, एलर्जेन ज़ोनिंग और स्कैन-वेरिफाइड पिकिंग को लागू करता है। फलों और सब्जियों की पैकिंग में , V5 PTI लेबल की अखंडता, कैच-वेट चेक और FSMA-रेडी ट्रेसिबिलिटी को सुनिश्चित करता है ताकि आप जो पैक कर चुके हैं उसे दोबारा पैक न करें। खाद्य प्रसंस्करण और ड्राई मिक्स में , WMS एक्सपायर हो चुके या बेमेल लॉट को तराजू तक पहुंचने से रोकता है—जिससे "हमने एक परफेक्ट बैच बनाया... लेकिन गलत चीज़ का" जैसी समस्या का समाधान होता है।
WMS किस प्रकार अप्रत्यक्ष नुकसानों को दूर करता है?
- FEFO प्रवर्तन: सबसे पुराना और स्वीकार्य स्टॉक पहले बेचा जाता है; पुराना स्टॉक अब राइट-ऑफ में नहीं बदलता।
- शिपमेंट से पहले सीरियल और लॉट नियंत्रण: पैलेट और केस ट्रक तक सच्चाई पहुंचाते हैं—वापसी का सामान पता न चलने वाले गड्ढों में नहीं बदल जाता।
- क्षेत्र विभाजन: एलर्जी कारक और खतरे के क्षेत्रों का निर्धारण क्रॉस-कॉन्टैक्ट त्रुटियों को दूर करता है जो निपटान को प्रेरित करती हैं।
- लाइव गणना: स्थान-स्तर पर सटीक इन्वेंट्री से आपातकालीन स्थिति में अधिक ऑर्डर देने और छिपी हुई चोरी को रोका जा सकता है।
कृषि रसायनों में , ज़ोनिंग और लॉट नियंत्रण खतरनाक स्टॉक को नियमों के अनुरूप और सही बनाए रखता है; प्लास्टिक/रेजिन में , पहली बार में ही सही सामग्री की स्टेजिंग महंगी गलतियों को रोकती है और मैनुअल हैंडलिंग से होने वाले स्क्रैप को कम करती है।
4) योजना समन्वय: शेड्यूल और शॉप फ्लोर के बीच के अंतर को कम करना
ईआरपी योजनाओं और ज़मीनी हकीकत के बीच के अंतर में अपव्यय पनपता है। V5 ऑर्डर, बीओएम, लॉट, यील्ड, लेबल डेटा और शिपमेंट विवरण को शुरू से अंत तक सुसंगत रखकर इस अंतर को पाटता है। आप कम "संभावित" रन की योजना बनाते हैं और कम "गलती से होने वाले रन" का उत्पादन करते हैं। चिकित्सा उपकरण और फार्मा क्षेत्र में , इसका मतलब है कि इलेक्ट्रॉनिक डीएचआर/ईबीएमआर डेटा और डिवाइस/लॉट वंशावली योजना और अनुपालन अपेक्षाओं से मेल खाते हैं; उपभोक्ता उत्पादों में , लेबल सामग्री दावों और एसकेयू के साथ डिज़ाइन द्वारा संरेखित रहती है, न कि संयोग से।
जब आप इसे संख्याओं में व्यक्त करते हैं तो "सत्य का एकल स्रोत" का क्या अर्थ होता है?
- योजनाबद्ध बनाम वास्तविक उपज: विसंगति लाइव दिखाई देती है—सेटिंग को ठीक करें, स्प्रेडशीट में हेरफेर न करें।
- वास्तविक उपलब्धता: सामग्री की उपलब्धता वास्तविक है, सैद्धांतिक नहीं; उत्पादन गलत खेप से शुरू नहीं होता क्योंकि "क्लिपबोर्ड पर वही था।"
- स्मरण की तैयारी: एक ही क्वेरी से अपस्ट्रीम और डाउनस्ट्रीम एक्सपोजर का पता चलता है—कोई बाइंडर बिल्ड नहीं, कोई पैनिक नहीं।
5) अपशिष्ट संचय और द्रव्यमान संतुलन: हानि को दृश्यमान बनाएं, फिर उसे पुनरावृत्ति से परे सुनिश्चित करें।
आप जिस चीज़ को मापने से इनकार करते हैं, उसे सुधार नहीं सकते। V5 नुकसान के स्थान पर ही बर्बादी को कारण कोड, ऑपरेटर, डिवाइस और स्थान के साथ रिकॉर्ड करता है, जिससे चर्चा दोषारोपण से कारण की ओर मुड़ जाती है। छंटाई, रिसाव, रद्द किए गए बैच, अधिक वजन, पैक अस्वीकृति, गलत चयन—प्रत्येक को एक डेटा बिंदु के रूप में दर्ज किया जाता है जो भिन्नता को स्पष्ट करता है और सुधारों का मार्गदर्शन करता है। इसे द्रव्यमान संतुलन में शामिल करें और आप देखेंगे कि चरण, पंक्ति और शिफ्ट के अनुसार ग्राम कहाँ गायब हो जाते हैं। बेकरियों में , यह आटे की बर्बादी और पैकेजिंग अस्वीकृति को इंगित करता है; रेज़िन में , यह अधिक मिश्रण और हैंडलिंग हानि को पकड़ता है; फलों और सब्जियों में , यह दावों के आने से पहले ही अधिक पैक और कम गिनती को अलग करता है।
- सबसे अधिक अंतर वाले चरण पर ध्यान केंद्रित करें—मिश्रण, खमीर उठाना, पकाना/भरना, या पैक करना—हर चीज को "अनुकूलित" करने की कोशिश न करें।
- बार-बार होने वाले अपशिष्ट के कारणों को अनिवार्य जाँचों (माप, लेबल, एलर्जीकारक, सेटअप) में बदलें ताकि यह चुपचाप दोबारा न हो सके।
- प्रत्येक पंक्ति/शिफ्ट के लिए जवाबदेही को स्पष्ट रूप से प्रदर्शित करें—बातचीत से सुधार होते हैं, उपदेशों में परिवर्तन नहीं होता।
6) ज़मीन से ली गई तस्वीरें
बेकरी: मुफ्त में दिए जाने वाले उत्पाद और दोबारा बेक किए गए उत्पाद
समस्या: तराजू पर अधिक वजन करना और विभाजक के वजन में असमानता के कारण उत्पाद खो जाता है; लेबल/समाप्ति तिथि की गलतियों के कारण दोबारा पकाना पड़ता है।
V5 फिक्स: MES हार्ड-गेट स्केल लक्ष्य; QMS वजन/SPC जांच के लिए संकेत देता है; WMS समाप्त हो चुके लॉट को ब्लॉक करता है; लेबल नियंत्रित डेटा से प्राप्त किए जाते हैं।
परिणाम: बैग के वजन में स्थिरता, कम अस्वीकृतियाँ, त्वरित QA रिलीज़ और न्यूनतम पुनः बेकिंग प्रक्रिया। बेकरी संचालन.
उत्पाद पैकिंग: अधिक पैकिंग, कम पैकिंग, खराब होना
समस्या: कैच-वेट में फिसलन और लेबल की त्रुटियों के कारण दोबारा काम करना पड़ता है; कूलडाउन अवधि समाप्त हो जाती है; पता लगाने में कमियों के कारण दावों का जोखिम होता है।
V5 फिक्स: WMS पीटीआई लेबल और लॉट नियंत्रण लागू करता है; MES कैच-वेट जांच के लिए संकेत देता है; प्लानिंग सिंक पैक-आउट को ऑर्डर के साथ संरेखित करता है।
परिणाम: कम पुनर्कार्य, अधिक प्रथम-चरण सटीकता और FSMA-तैयार ट्रैसेबिलिटी। उत्पाद पैकिंग.
फार्मा: विचलन और दस्तावेज़ीकरण संबंधी ऋण
समस्या: प्रक्रिया के दौरान होने वाली जाँचों में चूक और दस्तावेज़ीकरण में देरी के कारण काम रुक जाता है, दोबारा काम करना पड़ता है और सामान खराब हो जाता है।
V5 सुधार: MES अनुक्रम और वजन सहनशीलता को बाध्य करता है; QMS विचलन को पकड़ता है और CAPA को सक्रिय करता है; ई-रिकॉर्ड डिज़ाइन के अनुसार पूर्ण हैं।
परिणाम: कम रुकावटें और तेजी से रिलीज़ दवा निर्माण.
प्लास्टिक और रेजिन: अनुपात में विचलन से उत्पन्न स्क्रैप
समस्या: मिश्रण में त्रुटियां और अमान्य प्रतिस्थापन से माल खराब हो जाता है; इनकी निवारण प्रक्रिया में नुकसान होता है।
V5 सुधार: MES फॉर्मूला अनुपात लागू करता है; WMS लॉट को मान्य करता है और सही SKU को स्टेज करता है; सामग्री की आवाजाही स्कैन-सत्यापित की जाती है।
परिणाम: स्क्रैप में कमी और उपयोग पर सख्त नियंत्रण प्लास्टिक/राल.
कृषि-रसायन: अनुपालन-आधारित निपटान
समस्या: ज़ोनिंग की गलतियाँ, लेबल की त्रुटियाँ और ट्रेसबिलिटी की कमियाँ निपटान के लिए मजबूर करती हैं।
V5 फिक्स: खतरे/एलर्जेन के लिए WMS ज़ोनिंग, स्कैन-सत्यापित पिक, बैच से जुड़ा लेबल नियंत्रण।
परिणाम: अनुपालन संबंधी मामलों का कम निपटान और स्वच्छ लेखापरीक्षा। कृषि-रासायनिक उत्पादन.
चिकित्सा उपकरण: गैर-अनुरूपता और पुनर्कार्य
समस्या: अनियंत्रित प्रक्रिया चरण और अपूर्ण डीएचआर (डेटा-हैंडलिंग रिकॉर्ड) अनियमितताओं और पुनर्कार्य को जन्म देते हैं।
V5 फिक्स: एमईएस अनुक्रम प्रवर्तन; क्यूएमएस गैर-अनुरूपता/सीएपीए; पता लगाने योग्य घटक और क्रमबद्ध आउटपुट।
परिणाम: एनसीआर की संख्या कम हुई और रिलीज़ प्रक्रिया तेज़ और सुव्यवस्थित हुई। चिकित्सा उपकरण निर्माण.
7) वे प्रमुख संकेतक जो वास्तव में बदलाव लाते हैं
- पहली बार में सही (आरएफटी): MES + QMS प्रारंभिक चरण की त्रुटियों को दूर करते हैं; रीवर्क लूप कम होते हैं।
- उपज और उपहार: सटीक तराजू नियंत्रण और भरने/विभाजन पर विशेष नियंत्रण से वजन लक्ष्य के भीतर बना रहता है।
- स्टॉक की सटीकता और समाप्ति तिथि: डब्ल्यूएमएस से राइट-ऑफ और आपातकालीन खरीदारी में कटौती होती है।
- समय पर रिहाई: जैसे-जैसे आप रन करते हैं, ई-रिकॉर्ड बनते जाते हैं; QA समीक्षा तथ्यों की होती है, हस्तलेख की नहीं।
- स्मरण तत्परता: कुछ ही मिनटों में अपस्ट्रीम/डाउनस्ट्रीम ट्रेस; एक ही बार में पैलेट और ग्राहक।
8) बिना बहुत अधिक खर्च किए शुरुआत कैसे करें (और जीतें)
- सबसे बड़े लीक का चयन करें: स्केल रूम में समस्याएँ? MES एनफोर्समेंट से शुरुआत करें। एक्सपायरी/गलत पिकिंग? WMS से शुरुआत करें।
- अपशिष्ट के कारणों को नियमों में बदलें: हर बार दोहराया जाने वाला कारण एक अनिवार्य जाँच या संकेत बन जाता है।
- इसे एक वैल्यू स्ट्रीम पर सिद्ध करें: एक पंक्ति, एक SKU परिवार, एक महीने का सटीक डेटा।
- वायरिंग की अगली योजना में: ऑर्डर, लेबल और लॉट को इस तरह से व्यवस्थित करें कि आपूर्ति मांग को प्रभावित न करे।
- लाभ को सुरक्षित करें: RFT, यील्ड, रिजेक्ट और एक्सपायरी पर डैशबोर्ड और संक्षिप्त दैनिक स्टैंड-अप मीटिंग।
यह कोई दिखावटी संस्कृति नहीं है। इसे अपनाना इसलिए सफल होता है क्योंकि नियंत्रित प्रक्रिया पुराने तरीके से तेज़ है। ऑडिट रिकॉर्ड अपने आप बन जाता है। और जब कोई अपवाद होता है, तो वह स्पष्ट और कार्रवाई योग्य होता है, छिपा हुआ नहीं।
नीचे पंक्ति
अपव्यय नियति नहीं है। यह वह कीमत है जो प्रक्रिया में खामियों के कारण चुकानी पड़ती है। V5 निष्पादन अनुशासन, गुणवत्ता नियंत्रण, सामग्री प्रबंधन और सटीक योजना के माध्यम से इन खामियों को दूर करता है—और फिर जो बचा है उसका आकलन करता है ताकि आप उसे पूरी तरह से खत्म कर सकें। शुरुआत वहीं से करें जहां नुकसान सबसे ज्यादा है; जब आंकड़े इसकी पुष्टि कर दें तो इसे बड़े पैमाने पर लागू करें। इसी तरह अपव्यय-नियंत्रित उत्पादन सामान्य व्यवसाय बन जाता है।
यह आपके जीवन में कैसे घटित होता है, इसका पता लगाएं:
खाद्य संसाधन ·
बेकरी और कन्फेक्शनरी ·
उत्पाद पैकिंग ·
फार्मास्युटिकल ·
उपभोक्ता उत्पाद ·
प्लास्टिक और राल ·
एजी-केमिकल ·
चिकित्सीय उपकरण