Produkcja kontrolowana pod kątem odpadów, wspierana przez V5
Straty to nie błąd zaokrąglenia, lecz błąd procesu. Objawiają się one przeważeniem, przeterminowaniem lub błędnym pobraniem materiałów, partiami niezgodnymi ze specyfikacją, błędami w etykietowaniu, przepakowywaniem i ryzykiem wycofania produktu. V5 szybko niweluje te luki. Dzięki ujednoliceniu dyscypliny wykonawczej, kontroli jakości w linii produkcyjnej, zarządzania materiałami i synchronizacji planowania, V5 zmienia zasadę „naprawimy to później” w zasadę „nie może się to wymknąć”. Poniżej znajduje się bezpośredni opis tego, jak każda warstwa kontroli ogranicza straty, zanim jeszcze powstaną – i jak to wygląda w praktyce w branży spożywczej, farmaceutycznej, dóbr konsumpcyjnych, tworzyw sztucznych/żywic, opakowań produktów, agrochemii i urządzeń medycznych.
Jeśli coś nie jest egzekwowane, nie jest kontrolowane. V5 sprawia, że właściwa droga jest jedyną drogą — a potem to udowadnia.
1) MES: Wykonanie z zębami
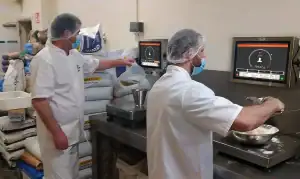
Większość strat powstaje podczas realizacji: niewłaściwa partia, niewłaściwa waga, niewłaściwy krok, niewłaściwa sekwencja. Warstwa Manufacturing Execution w V5 blokuje te tryby awarii za pomocą walidacji kodów kreskowych, celów i tolerancji wagi, wymuszonego sekwencjonowania oraz pełnej elektronicznej historii partii. Operatorzy nie mogą kontynuować pracy, dopóki krok nie będzie zgodny ze specyfikacją; przełożeni widzą wyjątki w czasie rzeczywistym, a nie na koniec zmiany. W przypadku operacji wsadowych o dużej różnorodności w przetwórstwie spożywczym i piekarnictwie , to jedno przejście od „dokumentowania” do „egzekwowania” stanowi różnicę między powtarzalną wydajnością a ciągłymi przeróbkami.
Gdzie przeciekają gramy (i dolary) i jak V5 to powstrzymuje
- Przedawkowanie lub niedodawkowanie: V5 blokuje urządzenie o ciężarze przekraczającym tolerancję. Żadnego „wystarczająco blisko”, które mogłoby zdradzić lub przerobić.
- Pominięto obowiązkowe kroki: Kontrola sekwencji wymusza sprawdzenie wagi, weryfikację alergenów, czyszczenie i zatwierdzanie przed rozpoczęciem produkcji w danej partii.
- Nieprawidłowe lub przeterminowane partie: Sprawdzanie kodów kreskowych w miejscu użycia eliminuje zgadywanie i cichą podmianę.
- Opóźnienie papieru: Zapisy elektroniczne powstają automatycznie w miarę postępów pracy; nadzorcy dokonują korekt na bieżąco, a nie jutro rano.
W przypadku tworzyw sztucznych i żywic , kontrola MES ogranicza ilość odpadów poprzez egzekwowanie proporcji receptur i postępowania zgodnego z kartą charakterystyki (SDS); w przypadku wyrobów medycznych , egzekwowane kroki chronią zgodność z normami 21 CFR Część 820 / ISO 13485, jednocześnie zapobiegając kosztownym niezgodnościom. Różne branże, ta sama przyczyna i to samo rozwiązanie: zatrzymaj wadliwą pracę, zanim stanie się ona odpadem.
2) QMS: Jakość wbudowana w linię produkcyjną
Jakość, która istnieje „po procesie”, jest droga. V5 oferuje ją w trybie ciągłym. Kontrole w trakcie procesu, plany próbek, rejestrowanie odchyleń i routing CAPA działają w ramach przepływu pracy, a nie w schowku. W produkcji farmaceutycznej oznacza to ważenie z uwzględnieniem wyjątków, kontrolowane dokumenty i śledzone elektroniczne zapisy; w regulowanych produktach konsumpcyjnych oznacza to kontrolę etykiet/reklamacji i rzeczywiste ścieżki audytu. Tak czy inaczej, QMS nie jest zdarzeniem audytowym – to system kontroli na żywo, który zapobiega powstawaniu braków i przeróbek.
Zabójcy odpadów QMS działa, gdy jest faktycznie wbudowany
- Bramy treningowe: Jeśli operator nie ma odpowiednich kwalifikacji, nie może tego zrobić. Żadnego „będziemy nadzorować”, które kończy się klapą.
- Harmonogram kontroli specyfikacji: Przykładowe monity i limity wyzwalaczy zatrzymują się zanim dryft stanie się problemem wsadowym.
- Kontrola dokumentów: Dostępne są wyłącznie najnowsze procedury operacyjne i etykiety; nie sposób się wkraść bez przestarzałych instrukcji.
- CAPA w obiegu zamkniętym: Odchylenia stanowią podstawę działań korygujących opartych na dowodach, a nie anegdotach, co zapobiega powtórzeniom.
W przypadku linii piekarniczych i cukierniczych, QMS wraz z MES zapewniają dokładność ważenia, cele rozrostu oraz masę gotowych produktów, co prowadzi do gwałtownego spadku liczby rozdawań i powtórnych wypieków. W przypadku branży farmaceutycznej i wyrobów medycznych, wbudowana kontrola niezgodności oznacza mniej odrzutów, szybsze zwolnienia i mniej odpadów obarczonych ryzykiem.
3) WMS: Zarządzanie materiałami (gdzie często powstają odpady)
Najtańszym sposobem na eliminację odpadów są drzwi magazynu. Warstwa zarządzania magazynem w systemie V5 wymusza stosowanie zasad FEFO/FIFO, walidację partii/terminu ważności, strefowanie alergenów oraz kompletację z weryfikacją skanów. W pakowaniu produktów V5 dba o integralność etykiet PTI, kontrolę wagi i identyfikowalność zgodną z FSMA, dzięki czemu nie trzeba przepakowywać tego, co się właśnie spakowało. W przetwórstwie żywności i suchych mieszankach , system WMS uniemożliwia dotarcie na wagę przeterminowanych lub niezgodnych partii – eliminując problem „wyprodukowaliśmy idealną partię… z niewłaściwego produktu”.
Jak WMS eliminuje straty ukryte
- Egzekwowanie przepisów FEFO: Najstarsze, akceptowalne zapasy są zbywane jako pierwsze; starzejące się zapasy przestają być odpisywane.
- Kontrola serii i partii do wysyłki: Palety i skrzynie przenoszą prawdę do ciężarówki — zwroty nie stają się niemożliwymi do wyśledzenia lejami krasowymi.
- Segregacja strefowa: Strefy alergenów i zagrożeń eliminują błędy wynikające z kontaktu krzyżowego, które powodują konieczność utylizacji.
- Liczniki na żywo: Dokładna inwentaryzacja na poziomie lokalizacji zapobiega nagłym nadmiarom zamówień i ukrytym stratom.
W przypadku środków chemicznych stosowanych w rolnictwie , podział na strefy i kontrola partii pozwalają zachować zgodność z przepisami i prawidłową ilość zapasów niebezpiecznych; w przypadku tworzyw sztucznych/żywic prawidłowe składowanie materiałów za pierwszym razem zapobiega kosztownym błędnym mieszaniom i zmniejsza ilość odpadów powstających w wyniku ręcznego przenoszenia.
4) Synchronizacja planowania: Zlikwiduj lukę między harmonogramem a halą produkcyjną
Marnotrawstwo rozwija się w luce między planami ERP a rzeczywistością. V5 niweluje tę lukę, zapewniając spójność zamówień, zestawień materiałowych (BOM), partii, wydajności, danych etykiet i szczegółów dostaw od początku do końca. Planujesz mniej cykli „może” i generujesz mniej cykli „wpadki”. W przypadku urządzeń medycznych i farmaceutyków oznacza to, że elektroniczne dane DHR/eBMR oraz pochodzenie urządzeń/partii są zgodne z planowaniem i oczekiwaniami dotyczącymi zgodności; w przypadku produktów konsumenckich treść etykiety jest zgodna z deklaracjami i kodami SKU dzięki projektowi, a nie dzięki szczęściu.
Co oznacza „pojedyncze źródło prawdy”, gdy podajemy liczby
- Plony planowane i rzeczywiste: Odchylenia są widoczne na żywo — popraw ustawienia, nie modyfikuj arkusza kalkulacyjnego.
- Rzeczywista dostępność: Dostępność materiałów jest faktem, a nie teorią; produkcja nie zaczyna się od niewłaściwej partii, bo „ta była na tablicy”.
- Gotowość do wycofania: Jedno zapytanie zwraca informacje o narażeniu na ataki upstream i downstream — bez tworzenia powiązania, bez paniki.
5) Wychwytywanie odpadów i bilans masy: Uwidocznij straty, a następnie spraw, by były niepowtarzalne
Nie da się ulepszyć czegoś, czego nie da się zmierzyć. V5 rejestruje straty w momencie ich wystąpienia wraz z kodami przyczyn, operatorem, urządzeniem i lokalizacją, dzięki czemu dyskusja przenosi się z winy na przyczynę. Przycinanie, rozlewanie, przerwane partie, nadwagi, odrzuty opakowań, błędne pobrania – wszystko to jest rejestrowane jako punkt danych, który wyjaśnia odchylenia i wskazuje sposoby ich rozwiązania. Przenieś to do bilansu masy, a zobaczysz, gdzie gramy znikają na każdym etapie, linii i przesunięciu. W piekarniach system ten precyzyjnie wskazuje odrzuty ciasta i odrzuty opakowań; w przypadku żywicy wychwytuje straty spowodowane nadmiernym mieszaniem i przeładowaniem; w przypadku produktów rolnych izoluje nadliczbowe opakowania i niedobory przed nadejściem reklamacji.
- Skoncentruj się na etapie, który daje największe korzyści — mieszanie, wyrastanie, gotowanie/napełnianie lub pakowanie — nie „optymalizuj wszystkiego”.
- Zamień powtarzające się przyczyny marnotrawstwa na wymuszone kontrole (waga, etykieta, alergen, konfiguracja), aby nie mogły się one powtarzać po cichu.
- Ujawnij odpowiedzialność poprzez linię/przesunięcie — rozmowy przekształcają się w ulepszenia, a nie wykłady.
6) Zdjęcia z podłogi
Piekarnie: rozdawanie i ponowne pieczenie
Problem: Nadmierne ważenie na wadze i niespójna waga dzielnika powodują rozbieżności; błędy na etykiecie/w terminie ważności powodują konieczność ponownego wypieku.
Poprawka wersji 5: MES ustala stałe wartości docelowe wagi; QMS monituje o sprawdzenie wagi/SPC; WMS blokuje przeterminowane partie; etykiety są pobierane z kontrolowanych danych.
Wynik: Spójna waga worków, mniej odrzutów, szybsze zwalnianie kontroli jakości i minimalna liczba ponownych wypieków operacje piekarnicze.
Pakowanie produktów: Nadmierne pakowanie, Niedostateczne pakowanie, Psucie się
Problem: Przesunięcia w wadze wychwytującej i błędy na etykietach powodują konieczność przeróbek; okna czasowe chłodzenia są nieważne; luki w identyfikowalności stwarzają ryzyko roszczeń.
Poprawka wersji 5: WMS wymusza stosowanie etykiet PTI i kontrolę partii; MES monituje o sprawdzenie wagi wychwytującej; synchronizacja planowania dostosowuje pakowanie do zamówień.
Wynik: Mniej przeróbek, większa dokładność pierwszego przejścia i możliwość śledzenia zgodna z FSMA pakowanie produktów.
Farmacja: Odchylenia i zadłużenie dokumentacyjne
Problem: Pominięte kontrole w toku produkcji i opóźnienia w dokumentacji prowadzą do wstrzymań, przeróbek i złomowania produktów.
Poprawka wersji 5: MES wymusza tolerancję sekwencji i wagi; QMS rejestruje odchylenia i uruchamia CAPA; elektroniczne zapisy są kompletne zgodnie z projektem.
Wynik: Mniej chwytów i szybsze zwolnienia produkcja farmaceutyczna.
Tworzywa sztuczne i żywice: złom z dryfu współczynnika
Problem: Błędy w mieszaniu i niezatwierdzone zamienniki powodują marnotrawstwo; obsługa powoduje straty.
Poprawka wersji 5: MES wymusza stosowanie proporcji formuły; WMS weryfikuje partie i przygotowuje odpowiedni kod SKU; ruchy materiałów są weryfikowane skanująco.
Wynik: Mniejsza ilość odpadów i ściślejsza kontrola wykorzystania tworzywa sztuczne/żywica.
Ag-Chem: Utylizacja zgodna z przepisami
Problem: Błędy w strefowaniu, błędy w etykietowaniu i luki w identyfikowalności wymuszają utylizację.
Poprawka wersji 5: podział systemu WMS na strefy zagrożenia/alergenów, pobrania zweryfikowane skanowaniem, kontrola etykiet powiązana z partią.
Wynik: Mniej niezgodności z przepisami i czystsze audyty produkcja chemikaliów rolniczych.
Wyrób medyczny: niezgodność i przeróbka
Problem: Niekontrolowane etapy procesu i niekompletne DHR powodują niezgodności i konieczność przeróbek.
Poprawka wersji 5: egzekwowanie sekwencji MES, niezgodność z QMS/CAPA, śledzone komponenty i serializowane wyniki.
Wynik: Mniej NCR i szybsze, czystsze wydania w produkcja urządzeń medycznych.
7) Kluczowe wskaźniki efektywności (KPI), które faktycznie się zmieniają
- Dobrze za pierwszym razem (RFT): MES + QMS eliminują błędy na wczesnym etapie, zmniejszają liczbę pętli przeróbek.
- Wydajność i rozdawnictwo: Ścisła kontrola wagi i SPC podczas napełniania/dzielenia utrzymują wagę na docelowym poziomie.
- Dokładność i termin ważności zapasów: WMS tnie odpisy i zakupy awaryjne.
- Wydanie na czas: E-rekord powstaje w trakcie pracy; kontrola jakości opiera się na faktach, a nie na sporządzeniu notatki odręcznej.
- Gotowość do wycofania produktu: Śledzenie przepływu towarów i usług w ciągu kilku minut; palety i klienci w jednym pociągnięciu.
8) Jak zacząć (i wygrać), nie gotując oceanu
- Wybierz największy wyciek: Problemy z wagą? Zacznij od wdrożenia MES. Wygaśnięcie/błędy w pobieraniu? Zacznij od WMS.
- Przekształć powody marnotrawstwa w zasady: Każdy powtarzający się powód staje się wymuszonym sprawdzeniem lub monitem.
- Udowodnij to na przykładzie jednego strumienia wartości: Jedna linia, jedna rodzina SKU, jeden miesiąc twardych danych.
- Następne w planowaniu: Dopasuj zamówienia, etykiety i partie tak, aby podaż nie przekraczała popytu.
- Utrwal zyski: Tablice rozdzielcze i krótkie codzienne raporty dotyczące RFT, wydajności, odrzuceń i wygaśnięcia.
To nie teatr kulturowy. Adopcja się utrzymuje, ponieważ kontrolowana ścieżka jest szybsza niż stara. Ślad audytu tworzy się sam. A kiedy pojawiają się wyjątki, są oczywiste i możliwe do podjęcia, a nie ukryte.
Podsumowanie
Marnotrawstwo to nie przeznaczenie. To podatek, który płacisz, gdy proces przecieka przez szpary. V5 zamyka te szpary dzięki dyscyplinie realizacji, jakości na bieżąco, zarządzaniu materiałami i rzetelności planowania – a następnie mierzy to, co pozostało, abyś mógł to unicestwić na dobre. Zacznij tam, gdzie straty są najgłośniejsze; skaluj, gdy liczby to uzasadnią. W ten sposób produkcja kontrolowana pod kątem marnotrawstwa staje się codziennością.
Przeanalizuj, jak to wygląda w Twoim świecie:
Przetwórstwo spożywcze ·
Piekarnia i słodycze ·
Pakowanie produktów ·
Farmaceutyka ·
Produkty konsumenckie ·
Tworzywa sztuczne i żywice ·
Ag-Chemiczny ·
Urządzenie medyczne