2026年2月 — 全球— 肉类加工厂审核不通过并非因为“没有系统”,而是因为工厂生产速度快、重量差异大,且事后才补全证据。现代审核员——以及越来越多的客户——期望你证明执行情况,而不是解释意图。这意味着可追溯性必须经受住西方监管体系的严格考验:美国HACCP体系要求(9 CFR 417) 、 FSIS附录A和附录B中的杀菌/冷却要求、李斯特菌控制计划等卫生/环境压力、FDA 21 CFR第117部分规定的预防性控制措施,以及通过FSMA 204可追溯性计划、关键数据环境(KDE)和关键技术环境(CTE)等项目不断加强的可追溯性要求。在欧盟/英国,同样的立场体现在欧盟 178/2002 号法规下的端到端食品法律可追溯性、欧盟 852/2004 号法规和欧盟 853/2004 号法规等卫生规则,以及欧盟 2017/625 号法规下的控制/抽样预期,并由英国卫生规则(如英国卫生条例 2013)加以强化。
本文提供了一套完整的肉类切割和深加工流程图,涵盖了从收货到切割/加工、分装、按重量包装和贴标签、订单履行到发货,以及香肠混合和成型控制等环节。实施原则始终如一:将合规性转化为可复现的执行环节。V5 版本旨在以车间实际操作的速度运行这些环节,而非办公室审核的速度。如需查看行业概览页面,请参阅“香肠和肉类加工制造”部分。
肉类行业真正重要的审计标准不是你引用的那个,而是你的证据能够经受住考验的那个:身份、时间、权威性和范围,所有这些都无需重建即可重现。
1)肉类审计的现实:可追溯性是一项证据压力测试
无论你面对的是监管机构、全球基金支持基础设施计划 (GFSI) 还是主要客户,最棘手的问题往往都是一样的:
你能证明上游/下游的运动吗?一上一下)?
你能展示完整内容吗? 地段家谱 跨越各种转换?
你能解释一下收益率和亏损吗?产量差异不用拐弯抹角?
您能否展示包装/标签控制方面的信息?受控标签印刷)和和解(标签协调)?
你能执行快速回溯吗?召回准备测试)在时间压力下?
西方的审核也越来越多地将“监管最低要求”与商业标准相结合。这包括符合GFSI标准的预期,例如BRCGS可追溯性要求和SQF第9版可追溯性/质量平衡要求,以及零售商的评分卡,例如Costco的要求和沃尔玛SQEP的预期。实际结果是:如果你的系统允许偏差,你的团队最终将疲于应付各种说法,而不是提供记录。
2)接收:确保身份、温度和状态不容商榷
一切始于收货。如果入库身份识别不严谨,下游的每一条记录都可能存在争议。V5 将收货流程与货物收据挂钩,并将其与可执行的检查(例如来料检验、物料身份确认)以及单据关联(例如入库分析证书匹配和分析证书)紧密结合。冷链和运输完整性并非“备注”,而是证据,通过冷链完整性检查和拖车封条验证来获取。
接下来就是处置流程——因为大多数审计难题都源于“我们在质检部门放行之前就使用了它”。V5 版本通过“保留与放行”机制强制执行状态转换,并辅以物料隔离和基于供应商批次验收标准的规则驱动型验收。这与监管要求物料在使用前进行控制的预期自然契合(美国农业部/FDA/欧盟/英国都认同这一操作原则,尽管具体规定有所不同)。
3)储存和隔离:防止漂移至生产线之前
肉类加工企业经常需要在生鲜/即食产品分离、返工和高风险区域管理之间周旋。如果想要经受住审计压力,分离管理就不能仅仅依靠“培训”。V5 支持将设施控制与记录关联起来的可执行模式——例如生鲜/即食产品区域划分要求、温控存储等受控存储方式以及先进先出(FEFO / FIFO)等轮换规则。目标很简单:拣货应遵循产品状态、有效期和区域划分,而非仅仅出于方便。
当出现偏差时,应将其作为异常情况显示出来,而不是令人意外的情况。V5 支持通过物料移动异常警报进行操作告警,并通过实时批次状态看板进行可视化。
4)切割与构建:基于转型事件构建家谱
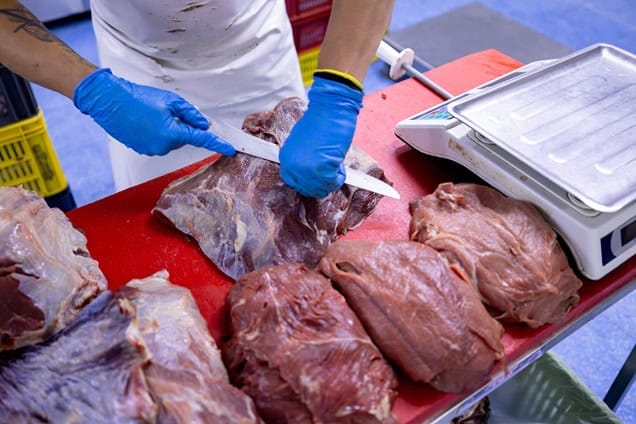
切割车间是一个转换引擎:原切料变成次切料,再进行修整、分割和重新包装。V5 使用与端到端批次谱系相连的转换事件记录来捕捉这一过程。这是西方可追溯性期望的实用支柱:证明“是什么变成了什么”,而不仅仅是“我们认为发生了什么”。
产量是审核员和客户快速发现重建工作的关键指标。V5 通过首批产量/最终产量、产量差异、批次产量审查以及诸如超量消耗控制和批次特定消耗强制执行等机制来支持产量控制。这也是支持 GFSI 项目(例如SQF 质量平衡)中质量平衡要求的方式。
5)可变重量控制:捕获重量必须是一流的数据
肉类重量不固定。如果重量被视为“足够接近”,则您的合规记录和商业记录将出现偏差。V5 通过现场称重和可追溯的重量关联(通过现场称重溯源)来支持重量不固定的实际情况,并提供诸如现场称重周转箱核对之类的核对模式。当重量得到有效控制时,您可以减少争议,增强标签的可信度,并以审计人员真正信任的方式提高产量完整性。
在贸易重量至关重要的领域,验证必不可少。诸如检重秤合法性验证之类的控制措施有助于确保重量声明和包装标签与实际测量规范保持一致。
6)包装和称重标签:将标签视为受控库存
包装环节是大多数问题容易被客户察觉并成为审计重点的地方。V5 版本通过受控标签打印授权锁定标签,利用电子工作站生产线清零功能防止跨 SKU 漂移,并通过标签核对来强化责任追溯。这种控制措施能够经受住方案审核员和客户审计的考验,因为它杜绝了“我们认为我们使用了正确的标签”这种说法。
对于箱/托盘和贸易标签,V5 支持使用GS1-128 箱标签的身份结构、正确性检查(例如纸箱 GTIN 验证)以及通过托盘构建/单元装载创建实现的单元化规范。在适用的情况下,诸如经批准的机构编号和英国识别标记之类的身份标记自然地融入到相同的控制模型中:授权、验证、核对。
7)食品安全关卡:确保检查在实际标准下可执行
“我们有HACCP计划”并不等同于“我们可以证明HACCP的执行情况”。V5版本通过过程质量关卡和在线质量控制来支持执行证据。它支持异物检验等检验机制,以及金属探测器验证测试和X射线验证等验证控制措施。
为了进一步完善流程,V5 可以将您的项目与广泛认可的西方标准接轨:例如,HACCP 结构参照美国食品安全检验局 (FSIS) 9 CFR 417 ,附录 A规定了杀菌剂控制措施,附录 B规定了冷却/稳定化处理,以及持续的风险控制方案,例如李斯特菌控制方案。在欧盟/英国,相应的操作规范体现在欧盟法规EU 852/2004、EU 853/2004和EU 2017/625中规定的卫生和官方控制要求。
8) 香肠和混合:配方控制即可追溯性控制
在香肠生产线上,小错误往往会酿成大祸:香料、腌料和功能性配料的影响巨大,返工压力也不容忽视。V5 版本通过自动化香料和功能性添加剂配料控制、香料预称重验证以及顺序配料称重来确保配料顺序的规范性,从而实现可控配料。一旦开始混合,对账就至关重要:包括混合机到灌肠机的配料对账、混合机到熏制室的装载验证等,以及通过熏制室装载验证扫描进行确认。
这在审计中至关重要,因为它消除了“我们认为我们已经添加了”这种说法的漏洞。此外,它还能加强复杂产品的可追溯性,这些产品需要经过多个加工步骤,监管机构和客户都希望从原料到出货的整个供应链保持完整。
9) 订单履行和发货:出库记录必须与托盘相符
订单履行是可追溯性与商业现实相结合的环节:包括替换、部分交付、混装以及临时变更。V5 版本通过符合包装/发货规范的订单履行流程和高级发货通知(ASN)确保预通知的完整性,从而支持规范的发货执行。提单和出库汇总(例如装运清单/承运人交接汇总)支持货物身份交接,并在需要时提供混装货物隔离等隔离逻辑。
商业标准越来越注重性能和证明的结合。V5 支持诸如准时交付率(OTIF)之类的服务指标,同时在快速交付的同时保持可追溯性的完整性——这在客户审核中至关重要,因为“我们发货快”不能成为削弱证据的理由。
10)在真正压力下保持记忆力:在数小时内而非数天内证明自己
揭露可追溯性薄弱环节的最快方法是如实进行召回演练。V5 通过召回准备测试、模拟召回演练以及诸如24 小时内记录响应等响应预期来支持这一做法。这与审计中最严苛的问题直接相关:“请立即告诉我这批产品究竟去了哪里,以及具体成分是什么。”
当您的追溯链是从执行事件(而不是后来的编辑)构建的,您不仅可以支持监管审查,还可以支持适用这些概念的司法管辖区的升级工作流程,例如食品行动警报和食品信息警报,并且您可以在相关情况下捍卫“合理步骤”和尽职调查概念,例如尽职调查辩护。
11)结论:V5 通过拒绝偏离,使西方合规成为可能
美国、欧盟、英国以及主要客户的标准都指向同一个操作要求:可复现的证据。V5 通过强制执行少量硬性关卡来实现这一点:收货时的身份识别、通过保留/释放控制的状态管理、通过转换事件实现溯源、通过称重实现可变重量的完整性、通过授权和核对实现包装/标签控制,以及通过包装/发货控制实现出库的真实性。正是这些措施使得审计工作变得轻松(这是好事),也使得召回准备工作真正成为现实。
如需查看有关肉类和香肠的具体概述和定位,请在此处显著添加本文链接:
香肠及肉类加工制造.